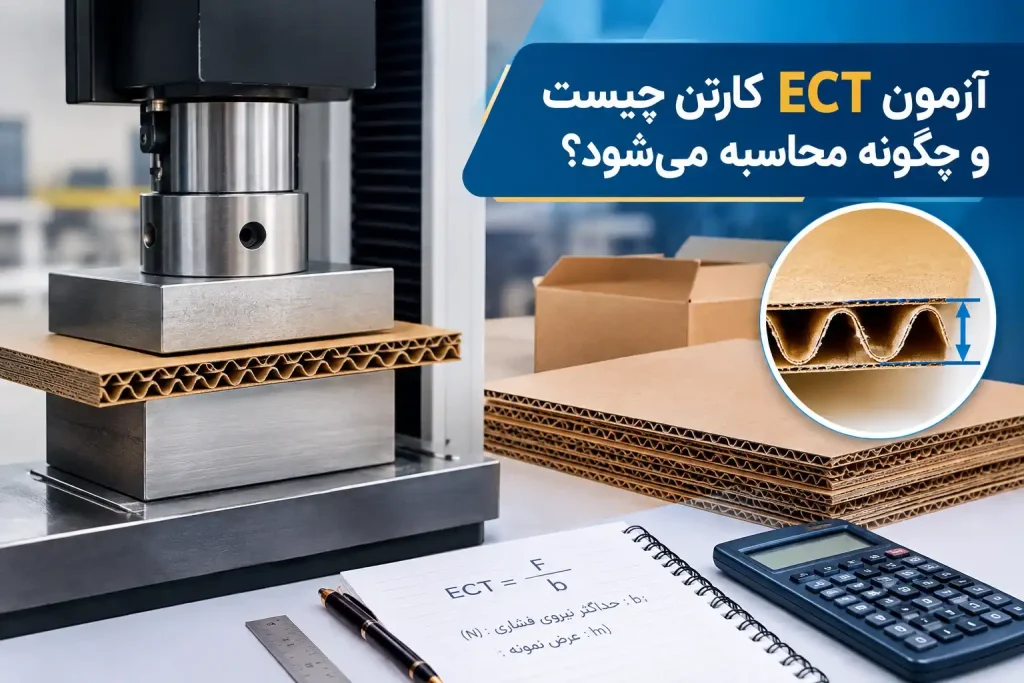
آزمون ECT کارتن چیست و چگونه محاسبه میشود؟ راهنمای جامع تست مقاومت لبهای کارتن
در صنعت تولید کاغذ، مقوا و بستهبندی، مقاومت مکانیکی یکی از مهمترین معیارها برای ارزیابی کیفیت مواد اولیه و محصول نهایی است. کارتن ممکن است از نظر ظاهری سالم، ضخامت مناسب و چاپ باکیفیت داشته باشد، اما اگر مقاومت آن در برابر فشار کافی نباشد، هنگام انبارش، حملونقل یا چیدمان روی پالت دچار تغییر شکل و شکست خواهد شد. به همین دلیل، آزمایشهای کنترل کیفیت مختلفی برای بررسی عملکرد کاغذ و مقوای مورد استفاده در تولید ورق کارتن انجام میشود.
یکی از مهمترین این آزمونها، تست ECT کارتن یا Edge Crush Test است. این آزمایش توانایی مقوای کنگرهای را برای تحمل نیروی فشاری در راستای لبه اندازهگیری میکند و یکی از شاخصهای مهم در ارزیابی مقاومت فشاری ورق کارتن به شمار میرود. مقدار ECT به تولیدکننده کمک میکند مشخص کند یک ترکیب مشخص از لاینر و فلوتینگ تا چه اندازه میتواند در برابر نیروی عمودی مقاومت کند.
اهمیت این آزمایش تنها به تولید کارتن محدود نمیشود. در کارخانههای تولید کاغذ و مقوای صنعتی، نتیجه ECT میتواند برای ارزیابی عملکرد کاغذهای لاینر، تست لاینر و فلوتینگ، کنترل ترکیب ورق، بررسی کیفیت مواد اولیه و انتخاب ساختار مناسب بستهبندی مورد استفاده قرار گیرد.
در این مقاله بررسی میکنیم که آزمون ECT کارتن چیست، چگونه انجام میشود، فرمول محاسبه ECT چیست، چه عواملی بر نتیجه آن اثر میگذارند و چگونه میتوان از این شاخص برای انتخاب کاغذ و مقوای صنعتی مناسب استفاده کرد.
تست ECT کارتن چیست؟
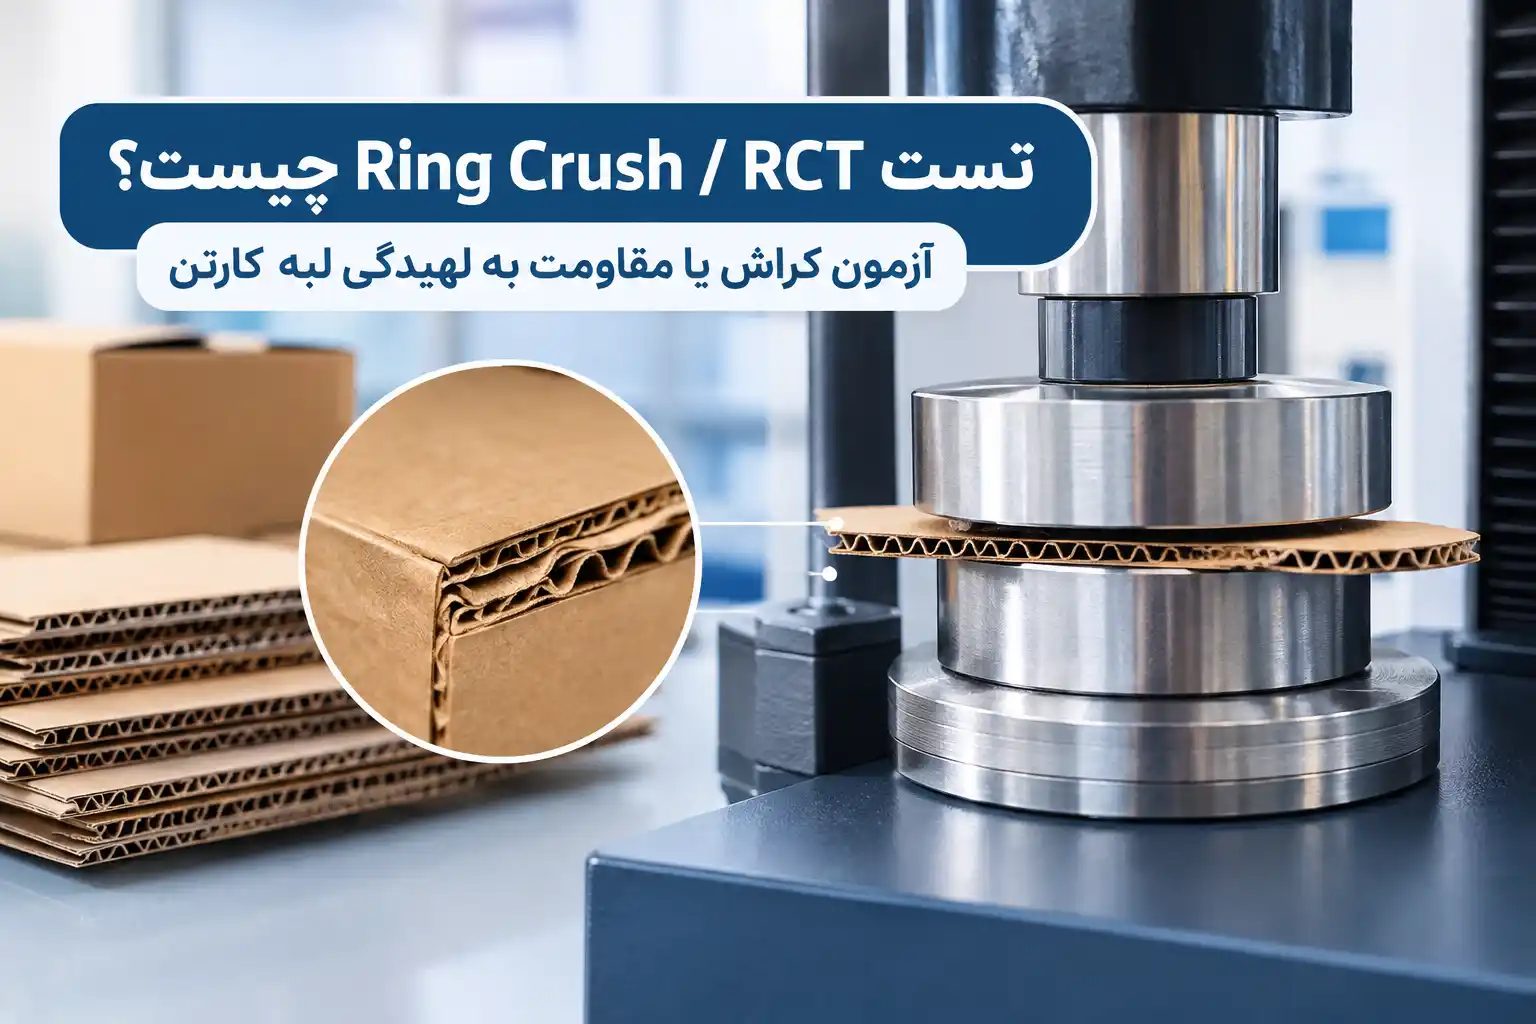
ECT مخفف عبارت Edge Crush Test به معنای «آزمون فشار لبه» یا «آزمون مقاومت فشاری لبهای» است. در این آزمایش، نمونهای از ورق کنگرهای بهصورت عمودی بین دو صفحه دستگاه آزمون قرار میگیرد و نیروی فشاری به آن وارد میشود تا زمانی که ساختار نمونه دچار شکست یا کمانش شود.
به زبان ساده، در تست ECT بررسی میشود که یک قطعه ورق کارتن وقتی روی لبه خود قرار گرفته است، چه مقدار نیروی فشاری را پیش از شکست تحمل میکند.
این ویژگی اهمیت زیادی دارد؛ زیرا بخش قابل توجهی از توانایی یک کارتن برای تحمل بارهای عمودی، به ساختار کنگرهای و مقاومت لبهای ورق وابسته است. منابع تخصصی صنعت بستهبندی نیز ECT را نیروی لازم برای ایجاد شکست فشاری در نمونهای از مقوای کنگرهای قرارگرفته روی لبه تعریف میکنند و آن را یکی از عوامل اصلی در پیشبینی مقاومت فشاری کارتن میدانند.
بنابراین، هرچه مقدار ECT ورق بالاتر باشد، در شرایط مشابه، پتانسیل آن برای تحمل فشارهای عمودی نیز بیشتر خواهد بود؛ البته نباید ECT را بهتنهایی معیار قطعی عملکرد یک جعبه دانست، زیرا ابعاد جعبه، نوع فلوت، رطوبت، کیفیت اتصال لایهها، طراحی شیارها و نحوه استفاده از کارتن نیز بر عملکرد نهایی تأثیر دارند.
چرا تست ECT کارتن اهمیت دارد؟
مقاومت کارتن فقط به وزن کاغذ یا گرماژ آن وابسته نیست. ممکن است دو ورق کارتن گرماژ مشابهی داشته باشند اما به دلیل تفاوت در نوع کاغذ، کیفیت الیاف، ضخامت، ساختار فلوت و فرآیند تولید، عملکرد کاملاً متفاوتی در برابر فشار نشان دهند.
تست ECT کارتن چند کاربرد مهم دارد:
۱. کنترل کیفیت ورق کارتن
کارخانههای ورقسازی میتوانند با انجام ECT، کیفیت ورق تولیدشده را بررسی کنند و مشخص کنند آیا محصول به محدوده مورد انتظار رسیده است یا خیر.
۲. انتخاب مواد اولیه
مقدار ECT میتواند در انتخاب ترکیب مناسب لاینر و فلوتینگ مؤثر باشد. کاغذهایی که مقاومت فشاری و سختی مناسبی دارند، در ساختار نهایی ورق عملکرد بهتری ایجاد میکنند.
۳. طراحی بستهبندی
در بستهبندی محصولاتی که قرار است برای مدت طولانی روی یکدیگر چیده شوند، مقاومت فشاری اهمیت ویژهای دارد. ECT یکی از دادههایی است که میتواند در طراحی ساختار مناسب کارتن مورد استفاده قرار گیرد.
۴. کاهش مصرف بیش از حد مواد
افزایش بیهدف گرماژ کاغذ همیشه بهترین راه برای افزایش مقاومت نیست. با شناخت دقیق ECT میتوان ساختاری انتخاب کرد که ضمن داشتن استحکام مورد نیاز، از مصرف غیرضروری مواد جلوگیری کند.
۵. کنترل عملکرد در زنجیره توزیع
کارتن ممکن است در کارخانه، انبار، کامیون، کانتینر و فروشگاه تحت فشار قرار گیرد. بنابراین باید متناسب با شرایط واقعی حمل و نگهداری طراحی شود. استانداردهای انتخاب مواد کارتن نیز بر تناسب ویژگیهای مکانیکی با شرایط بستهبندی، انبارش، حمل و حفاظت از محصول تأکید دارند.
ECT چه چیزی را اندازهگیری میکند؟
تست ECT مستقیماً مقاومت ورق کارتن را در برابر فشار لبهای اندازهگیری میکند. در واقع نمونهای با ابعاد مشخص از ورق جدا شده و به شکلی قرار میگیرد که لبههای آن در برابر نیروی فشاری قرار داشته باشند.
در هنگام آزمایش، دستگاه نیروی فشاری را بهصورت کنترلشده افزایش میدهد. با رسیدن ساختار به نقطه شکست، بیشترین نیروی ثبتشده بهعنوان مقدار ECT نمونه گزارش میشود.
در این فرآیند، کیفیت لایههای کاغذی و همچنین ساختار فلوت نقش مهمی دارند. لاینرها سطوح خارجی ورق را تشکیل میدهند و فلوتینگ در ایجاد ساختار موجدار بین آنها نقش دارد. بنابراین مقاومت نهایی ورق حاصل عملکرد مجموعه این اجزا است، نه صرفاً یکی از آنها.
تفاوت ECT با تست ترکیدن کارتن یا Mullen چیست؟
یکی از اشتباهات رایج در صنعت بستهبندی، یکسان دانستن ECT و تست Mullen است. این دو آزمون هر دو برای ارزیابی کیفیت و عملکرد مقوای کنگرهای استفاده میشوند، اما ویژگیهای متفاوتی را بررسی میکنند.
در تست Mullen یا Burst Test، مقاومت ورق در برابر سوراخشدن و ترکیدن تحت فشار اندازهگیری میشود. در مقابل، ECT مقاومت لبهای ورق در برابر فشار را ارزیابی میکند.
به همین دلیل، نمیتوان صرفاً با داشتن مقدار Burst Strength، مقدار ECT را با دقت تعیین کرد.
| ویژگی | تست ECT | تست Mullen |
|---|---|---|
| نام کامل | Edge Crush Test | Burst Test |
| معیار اصلی | مقاومت فشاری لبه | مقاومت در برابر ترکیدن |
| تمرکز | تحمل فشار عمودی | مقاومت در برابر پارگی و سوراخشدن |
| کاربرد مهم | ارزیابی توان تحمل فشار کارتن | ارزیابی مقاومت مکانیکی سطح ورق |
| ارتباط با چیدمان | بسیار مهم | غیرمستقیمتر |
| وابستگی به ساختار فلوت | زیاد | کمتر از ECT |
| واحد متداول | نیرو بر واحد طول | فشار |
استانداردهای انتخاب مواد کارتن نیز ECT و Mullen را بهعنوان ویژگیهای متفاوتی برای تعیین مشخصات بستهبندی در نظر میگیرند و تأکید میکنند که انتخاب آزمون باید متناسب با عملکرد مورد انتظار از بستهبندی باشد.
تست ECT چگونه انجام میشود؟
برای انجام آزمون، ابتدا نمونهای استاندارد از ورق کنگرهای تهیه میشود. نمونه باید شرایط مناسبی داشته باشد تا نتیجه آزمایش تحت تأثیر عوامل جانبی قرار نگیرد.
مراحل کلی انجام تست ECT شامل موارد زیر است:
- انتخاب نمونه نماینده از ورق تولیدی
- آمادهسازی و برش نمونه در ابعاد استاندارد
- قرار دادن نمونه در شرایط آزمون
- قرار دادن نمونه بهصورت عمودی بین صفحات دستگاه
- اعمال نیروی فشاری بهصورت کنترلشده
- افزایش نیرو تا ایجاد شکست یا کمانش
- ثبت بیشترین نیروی اعمالشده
- محاسبه یا گزارش مقدار ECT
- مقایسه نتیجه با مشخصات فنی محصول
دقت در برش نمونه بسیار مهم است. اگر لبهها آسیب دیده، فشرده یا نامنظم باشند، نتیجه آزمایش ممکن است مقدار واقعی مقاومت ورق را نشان ندهد.
در برخی روشهای صنعتی، نوع آمادهسازی نمونه و تجهیزات مورد استفاده میتواند متفاوت باشد. بنابراین برای کنترل کیفیت رسمی، باید روش آزمون و استاندارد مورد توافق خریدار و تولیدکننده دقیقاً مشخص شود.
فرمول تست ECT کارتن چیست؟
خود ECT در اصل از نتیجه مستقیم آزمون به دست میآید و مقدار نیرویی که نمونه تا نقطه شکست تحمل میکند، مبنای گزارش است. اما وقتی هدف، تخمین مقاومت جعبه از روی ECT باشد، میتوان از روابط مهندسی مانند فرمول مککی استفاده کرد.
یکی از روابط شناختهشده برای ارتباط بین ECT و مقاومت فشاری جعبه، رابطه McKee است. نسخه رایج اصلاحشده این رابطه بهصورت زیر بیان میشود:
BCT = 5.87 × ECT × Caliper^0.508 × Perimeter^0.492
در این رابطه:
- BCT مقاومت فشاری جعبه است.
- ECT مقاومت لبهای ورق کارتن است.
- Caliper ضخامت کلی ورق کنگرهای است.
- Perimeter محیط جعبه است.
- عدد 5.87 ضریب تجربی رابطه است.
طبق راهنمای تخصصی Fibre Box Association، نسخه سادهتر رابطه مککی نیز به شکل تقریبی زیر استفاده میشود:
BCT = 5.87 × ECT × √Caliper × Perimeter
با این حال، رابطه دقیقتر و نسخه سادهشده باید با توجه به سیستم واحدها و شرایط کاربرد استفاده شوند و جایگزین آزمون واقعی جعبه نیستند.
چگونه ECT مورد نیاز را محاسبه کنیم؟
گاهی هدف برعکس است. یعنی طراح بستهبندی ابتدا میداند جعبه باید چه مقدار مقاومت فشاری داشته باشد و سپس میخواهد حداقل ECT مورد نیاز را تعیین کند.
در این شرایط میتوان رابطه را بازنویسی کرد:
ECT = BCT / (5.87 × Caliper^0.508 × Perimeter^0.492)
فرض کنید مقاومت فشاری هدف یک جعبه مشخص باشد. با داشتن ضخامت ورق و محیط جعبه میتوان مقدار تقریبی ECT مورد نیاز را به دست آورد.
برای نمونه فرضی، اگر BCT مورد نیاز 500 کیلوگرمنیرو باشد، ضخامت ورق و محیط جعبه نیز مشخص باشند، میتوان این مقادیر را در رابطه قرار داد و ECT هدف را محاسبه کرد.
نکته مهم این است که این محاسبه یک ابزار مهندسی برای تخمین است. راهنمای FBA نیز تأکید میکند که رابطه مککی برای جعبههای RSC با شرایط متعارف توسعه یافته و استفاده از آن برای ساختارهای متفاوت باید با احتیاط انجام شود.
ارتباط ECT با BCT چیست؟
ECT و BCT دو مفهوم نزدیک اما متفاوت هستند.
ECT مقاومت خود ورق کارتن در برابر فشار لبهای است، در حالی که BCT مقاومت فشاری جعبه کامل را نشان میدهد.
به بیان ساده:
ECT مربوط به ورق است، BCT مربوط به جعبه کامل.
این تفاوت بسیار مهم است. ممکن است یک ورق ECT بالایی داشته باشد اما جعبه ساختهشده از آن، به دلیل طراحی نامناسب، شیارزنی غلط، اتصال ضعیف، ابعاد نامناسب یا شرایط محیطی، عملکرد مطلوبی نداشته باشد.
استانداردهای صنعتی نیز تأکید میکنند که استفاده از مواد با مشخصات مناسب بهتنهایی تضمین نمیکند جعبه در محیط واقعی عملکرد مطلوب داشته باشد؛ طراحی، ساخت، خطوط تا، اتصال و آزمایش نمونه نهایی نیز باید بررسی شوند.
چه عواملی بر مقدار ECT اثر میگذارند؟
مقدار تست ECT کارتن تحت تأثیر عوامل مختلفی قرار دارد و نمیتوان آن را تنها به گرماژ کاغذ نسبت داد.
نوع کاغذ لاینر
لاینر نقش مهمی در استحکام ساختاری ورق دارد. کیفیت الیاف، مقاومت فشاری، رطوبت و فرآیند تولید کاغذ همگی میتوانند روی عملکرد نهایی اثر بگذارند.
نوع فلوتینگ
فلوتینگ بخش موجدار ورق است و شکل، ارتفاع و هندسه آن در مقاومت ورق تأثیر دارد. فلوتهای مختلف ظرفیت متفاوتی برای ایجاد سختی و تحمل فشار دارند.
گرماژ
گرماژ بالاتر معمولاً امکان استفاده از مواد بیشتری را فراهم میکند، اما افزایش گرماژ بهتنهایی تضمینکننده افزایش متناسب ECT نیست.
ضخامت ورق
ضخامت یا Caliper یکی از پارامترهای مؤثر در عملکرد فشاری ورق است و در روابط پیشبینی BCT نیز وارد میشود.
کیفیت چسب
اتصال مناسب بین لاینر و فلوتینگ ضروری است. چسبزنی نامناسب میتواند باعث جداشدگی لایهها و افت عملکرد مکانیکی شود.
رطوبت
کاغذ و مقوا نسبت به رطوبت حساس هستند. افزایش رطوبت میتواند موجب کاهش برخی ویژگیهای مقاومتی کاغذ و ورق شود. بنابراین شرایط محیطی آزمون و نگهداری باید کنترل شود.
کیفیت فرآیند کنگرهسازی
اگر فلوت در فرآیند تولید دچار لهشدگی، تغییر شکل یا آسیب شود، عملکرد فشاری ورق تحت تأثیر قرار میگیرد.
جهت الیاف
جهت الیاف کاغذ در رفتار مکانیکی آن اهمیت دارد. نحوه قرارگیری نمونه نسبت به جهت ماشین نیز باید در روش آزمون مشخص باشد.
نقش کاغذ لاینر و فلوتینگ در ECT
برای درک بهتر تست ECT باید ساختار ورق کنگرهای را بشناسیم. یک ورق کارتن معمولی از لایههای تخت و موجدار تشکیل شده است.
لایههای تخت را معمولاً لاینر مینامند و لایه موجدار بین آنها فلوتینگ است.
فلوتینگ با ایجاد شکل موجدار، فاصله سازهای بین لاینرها ایجاد میکند. این ساختار باعث میشود ورق با وزن نسبتاً مناسب، مقاومت قابل توجهی در برابر نیروهای فشاری داشته باشد.
در کارتن سهلایه معمولاً یک لایه فلوتینگ بین دو لایه لاینر قرار میگیرد. در ورق پنجلایه، دو لایه فلوتینگ و سه لایه لاینر وجود دارد. بنابراین انتخاب ترکیب مناسب کاغذها و ساختار فلوت برای رسیدن به ECT هدف اهمیت زیادی دارد.
از دید تولیدکننده کاغذ صنعتی، این موضوع نشان میدهد که کیفیت کاغذ لاینر و فلوتینگ باید بر اساس عملکرد نهایی محصول ارزیابی شود، نه فقط بر مبنای ظاهر، رنگ یا گرماژ.
آیا افزایش گرماژ همیشه باعث افزایش ECT میشود؟
خیر. این یکی از مهمترین نکات در انتخاب کاغذ برای تولید کارتن است.
گرماژ نشاندهنده جرم کاغذ در واحد سطح است، اما مستقیماً معادل مقاومت فشاری نیست. دو کاغذ با گرماژ یکسان میتوانند به دلیل تفاوت در مواد اولیه، نوع الیاف، پالایش، تشکیل ورق، تراکم، رطوبت و فرآیند تولید، مقاومتهای متفاوتی داشته باشند.
بنابراین برای خرید کاغذ صنعتی، بهتر است علاوه بر گرماژ، مشخصات فنی مرتبط با مقاومت نیز بررسی شود.
برای کارخانه کارتنسازی، هدف واقعی این نیست که سنگینترین کاغذ ممکن خریداری شود؛ هدف این است که کاغذی با ترکیب مناسب مقاومت، گرماژ، ضخامت، کیفیت سطح و قیمت انتخاب شود.
این رویکرد میتواند به کاهش مصرف مواد و بهینهسازی هزینه تمامشده بستهبندی کمک کند.
رابطه تست ECT کارتن با کیفیت کاغذ صنعتی
اگر یک کارخانه تولید کاغذ، محصول خود را برای صنایع کارتنسازی عرضه میکند، شاخصهای مقاومتی آن اهمیت ویژهای دارند.
کاغذ لاینر و فلوتینگ باید بتوانند در ساختار ورق، عملکرد مورد انتظار را ایجاد کنند. در نتیجه، آزمایشهایی مانند SCT، Ring Crush، Concora و ECT میتوانند در زنجیره کنترل کیفیت به یکدیگر مرتبط باشند.
البته ECT مستقیماً ویژگی یک ورق کنگرهای کامل است، نه یک معیار مستقل برای یک رول کاغذ. بنابراین برای ارزیابی یک کاغذ پایه باید ویژگیهای مناسب همان محصول اندازهگیری شود و سپس عملکرد آن در ساختار ورق بررسی گردد.
به همین دلیل، همکاری میان تولیدکننده کاغذ و کارخانه ورقسازی اهمیت زیادی دارد. مشخصات فنی باید بر اساس کاربرد نهایی تعریف شوند.
تست ECT برای کارتن سهلایه و پنجلایه
ساختار کارتن روی ECT اثر مستقیم دارد.
در کارتن سهلایه، یک فلوت بین دو لاینر قرار میگیرد. در کارتن پنجلایه، دو فلوت بین سه لاینر قرار دارند. کارتن پنجلایه معمولاً برای کاربردهایی انتخاب میشود که مقاومت بالاتری نسبت به ساختارهای سبکتر نیاز دارند.
اما نمیتوان گفت هر کارتن پنجلایه الزاماً ECT بالاتری از هر کارتن سهلایه دارد. ترکیب کاغذها، نوع فلوت، کیفیت تولید، ضخامت و سایر عوامل باید بررسی شوند.
بنابراین در انتخاب ورق، باید مشخصات فنی کامل آن را بررسی کرد و صرفاً بر اساس تعداد لایهها تصمیم نگرفت.
ECT و شرایط رطوبتی
رطوبت یکی از عوامل مهم در صنعت کاغذ و مقوا است. کاغذ یک ماده جاذب رطوبت است و تغییر شرایط محیطی میتواند ویژگیهای مکانیکی آن را تغییر دهد.
اگر کارتن در محیط مرطوب، سردخانه، انبار با رطوبت بالا یا زنجیره حملونقل طولانی استفاده شود، مقدار ECT اندازهگیریشده در شرایط آزمایشگاهی لزوماً معادل عملکرد آن در تمام شرایط واقعی نخواهد بود.
بنابراین برای بستهبندی محصولات حساس، لازم است شرایط واقعی استفاده نیز در طراحی در نظر گرفته شود.
در پروژههای حرفهای، بهتر است مشخصات کارتن فقط با یک عدد ECT تعریف نشود و عواملی مانند وزن محصول، ارتفاع چیدمان، مدت انبارش، رطوبت، نوع پالت و روش حمل نیز در نظر گرفته شوند.
خطاهای رایج در اندازهگیری ECT
برای دستیابی به نتیجه قابل اعتماد، چند خطای رایج باید کنترل شود.
اولین خطا، نمونهبرداری نامناسب است. نمونه باید نماینده واقعی ورق باشد.
دومین خطا، آسیب به لبه نمونه است. هرگونه لهشدگی یا برش نامناسب میتواند مقدار اندازهگیریشده را تغییر دهد.
سومین خطا، شرایط محیطی نامناسب است. دما و رطوبت میتوانند روی ویژگیهای مکانیکی کاغذ اثر بگذارند.
چهارمین خطا، کالیبره نبودن دستگاه است. تجهیزات آزمایشگاهی باید بهصورت دورهای کنترل و کالیبره شوند.
پنجمین خطا، مقایسه نتایج آزمونهای متفاوت است. اگر روش آمادهسازی نمونه یا شرایط آزمون تغییر کند، مقایسه مستقیم نتایج ممکن است گمراهکننده باشد.
به همین دلیل، تولیدکنندگان حرفهای باید دستورالعمل مشخصی برای نمونهگیری، آمادهسازی و ثبت نتایج داشته باشند.
جدول عوامل مؤثر بر ECT
| عامل | تأثیر احتمالی بر ECT | اهمیت |
|---|---|---|
| نوع لاینر | تغییر مقاومت ساختاری ورق | بسیار زیاد |
| نوع فلوتینگ | تغییر سختی و تحمل فشار | بسیار زیاد |
| گرماژ | افزایش جرم و ماده مصرفی | متوسط تا زیاد |
| ضخامت | مؤثر بر ساختار و BCT | زیاد |
| رطوبت | میتواند مقاومت را کاهش دهد | بسیار زیاد |
| کیفیت چسب | مؤثر بر اتصال لایهها | زیاد |
| شکل فلوت | مؤثر بر پایداری ورق | زیاد |
| کیفیت کنگرهسازی | جلوگیری از لهشدگی فلوت | بسیار زیاد |
| جهت الیاف | مؤثر بر رفتار مکانیکی | متوسط |
| شرایط انبارش | تغییر خواص کاغذ و کارتن | زیاد |
چگونه ECT مناسب برای یک کارتن را انتخاب کنیم؟
انتخاب ECT باید از نیاز واقعی بستهبندی شروع شود.
ابتدا باید وزن محصول مشخص شود. سپس وزن کل جعبه، نحوه چیدمان، تعداد جعبههای روی یکدیگر، مدت انبارش و شرایط حمل بررسی شود.
پس از تعیین بار مورد انتظار، میتوان مقاومت فشاری مورد نیاز جعبه را تخمین زد. در مرحله بعد، با استفاده از روابط مهندسی مانند McKee، مقدار تقریبی ECT مورد نیاز ورق محاسبه میشود.
سپس باید ساختار مناسب ورق انتخاب شود. این ساختار میتواند شامل انتخاب نوع لاینر، نوع فلوتینگ، گرماژ، تعداد لایهها و ضخامت مناسب باشد.
در نهایت، نمونه واقعی جعبه باید آزمایش شود. این مرحله اهمیت زیادی دارد؛ زیرا رابطههای تجربی نمیتوانند تمام متغیرهای موجود در یک جعبه واقعی را پوشش دهند.
نقش ECT در کاهش هزینه تولید کارتن
یکی از مزیتهای مهم استفاده صحیح از تست ECT، امکان بهینهسازی مصرف مواد است.
اگر مقاومت واقعی مورد نیاز یک جعبه مشخص باشد، تولیدکننده میتواند به جای افزایش بیدلیل گرماژ، ترکیب مناسبتری از کاغذ و فلوت انتخاب کند.
این موضوع در تولید صنعتی اهمیت زیادی دارد؛ زیرا حتی کاهش اندک مصرف کاغذ در هر مترمربع، در تولید حجم بالا میتواند صرفهجویی قابل توجهی ایجاد کند.
از طرف دیگر، کاهش بیش از حد مواد نیز میتواند موجب افت کیفیت و افزایش خرابی در زنجیره توزیع شود. بنابراین هدف، کمترین مصرف نیست؛ بلکه بهترین نسبت بین عملکرد، مصرف مواد و هزینه است.
اهمیت انتخاب کاغذ صنعتی مناسب برای دستیابی به ECT مطلوب
کیفیت نهایی کارتن از مرحله انتخاب مواد اولیه آغاز میشود. اگر کاغذ لاینر یا فلوتینگ از نظر ویژگیهای مکانیکی با کاربرد مورد نظر هماهنگ نباشد، حتی تجهیزات پیشرفته ورقسازی نیز نمیتوانند همیشه نتیجه مطلوب را تضمین کنند.
به همین دلیل، خرید کاغذ صنعتی باید بر اساس مشخصات فنی، ثبات کیفیت و نیاز مصرفکننده انجام شود.
کاغذ پاپیروس کاوه میتواند بهعنوان یکی از گزینههای قابل بررسی برای مجموعههایی که در زنجیره تولید کاغذ، مقوا و بستهبندی فعالیت دارند، مورد توجه قرار گیرد. در زمان انتخاب محصول، بهتر است مشخصات فنی مورد نیاز، گرماژ، نوع مصرف، مقاومتهای مورد انتظار و شرایط استفاده بهصورت دقیق با کارشناسان فروش بررسی شود.
برای کارخانههای کارتنسازی، ورقسازان و مصرفکنندگان صنعتی، انتخاب صحیح کاغذ تنها یک خرید ساده نیست؛ بلکه بخشی از فرآیند کنترل کیفیت و مدیریت هزینه تولید است. به همین دلیل، دریافت مشاوره پیش از سفارش میتواند به انتخاب ساختار مناسبتر کمک کند.
چرا ECT برای تولیدکنندگان کاغذ و مقوا مهم است؟
در صنعت کاغذ و مقوای صنعتی، مشتری نهایی معمولاً تنها یک رول کاغذ خریداری نمیکند؛ بلکه در حقیقت به دنبال رسیدن به عملکرد مشخصی در محصول نهایی است.
یک کارخانه کارتنسازی ممکن است به کاغذی نیاز داشته باشد که بتواند در یک ساختار مشخص، مقاومت ECT مورد نظر را ایجاد کند. بنابراین تأمینکننده کاغذ باید علاوه بر ارائه محصول، اطلاعات فنی قابل اتکایی درباره ویژگیهای آن در اختیار مشتری قرار دهد.
این موضوع بهخصوص برای تولیدکنندگان تستلاینر، لاینر، فلوتینگ و سایر کاغذهای مورد استفاده در بستهبندی اهمیت دارد.
ثبات کیفیت نیز به اندازه مقدار اولیه مقاومت مهم است. اگر مشخصات یک محصول در هر محموله تغییر زیادی داشته باشد، تنظیم فرآیند تولید ورق و کنترل کیفیت دشوارتر خواهد شد.
تفاوت ECT ورق با ECT جعبه
در برخی منابع، عبارت ECT برای ورق و جعبه به شکل مشابه استفاده میشود، اما از نظر فنی باید تفاوت آنها را در نظر گرفت.
ECT یک ویژگی آزمونشده روی ورق کنگرهای است. BCT در مقابل، مقاومت فشاری جعبه کامل را بررسی میکند.
ممکن است دو جعبه از ورقهایی با ECT یکسان ساخته شوند اما به دلیل تفاوت ابعاد، نسبت طول و عرض، ارتفاع، نوع اتصال، شیارها و طراحی، BCT متفاوتی داشته باشند.
بنابراین در زمان سفارش کارتن، بهتر است مشخص شود مشتری صرفاً مقدار ECT ورق را میخواهد یا مقاومت فشاری جعبه نیز باید در شرایط مشخصی تضمین شود.
آیا ECT بالا همیشه بهتر است؟
نه لزوماً.
اگر جعبهای برای یک محصول سبک و زنجیره توزیع کوتاه طراحی شده باشد، استفاده از ورقی با ECT بسیار بالاتر از نیاز میتواند باعث افزایش غیرضروری هزینه شود.
از سوی دیگر، اگر محصول سنگین باشد یا جعبه برای مدت طولانی در چند ردیف روی پالت قرار گیرد، ECT پایین میتواند باعث لهشدگی جعبههای پایینی شود.
بنابراین مقدار مناسب ECT باید بر اساس کاربرد تعیین شود.
استانداردهای انتخاب مواد کارتن نیز رویکرد عملکردمحور را مورد توجه قرار میدهند؛ یعنی ویژگی مواد باید با نیاز واقعی بستهبندی، نگهداری، حمل و حفاظت از محصول متناسب باشد.
چگونه نتیجه ECT را در برگه کنترل کیفیت ثبت کنیم؟
یک گزارش مناسب ECT بهتر است شامل اطلاعاتی مانند موارد زیر باشد:
- نام محصول
- نوع ورق
- تعداد لایهها
- نوع فلوت
- گرماژ لاینر
- گرماژ فلوتینگ
- ضخامت ورق
- تاریخ آزمون
- شرایط محیطی
- روش آزمون
- مشخصات دستگاه
- تعداد نمونهها
- نتایج تکتک نمونهها
- میانگین
- حداقل و حداکثر مقدار
- نتیجه نهایی پذیرش یا رد
ثبت این اطلاعات امکان مقایسه بین تولیدات مختلف را فراهم میکند و در صورت مشاهده افت کیفیت، ردیابی علت را آسانتر میسازد.
ارتباط ECT با کنترل کیفیت در کارخانه کاغذ
کنترل کیفیت مؤثر باید از تولید کاغذ شروع شود و تا محصول نهایی ادامه پیدا کند.
در بخش تولید کاغذ، ویژگیهای مواد اولیه، آمادهسازی خمیر، تشکیل ورق، آبگیری، پرس، خشککردن و عملیات تکمیلی میتوانند روی خواص نهایی اثر داشته باشند.
در بخش ورقسازی نیز تنظیمات کنگره، مقدار چسب، فشار رولها، سرعت خط و کیفیت اتصال لایهها اهمیت دارند.
در نهایت، کارتن کامل باید بر اساس کاربرد واقعی بررسی شود.
به همین دلیل، ECT را باید بخشی از یک سیستم جامع کنترل کیفیت دانست، نه یک عدد مستقل.
جمعبندی
تست ECT کارتن یکی از مهمترین آزمونها برای ارزیابی مقاومت فشاری لبهای ورق کنگرهای است. این آزمون مشخص میکند نمونه ورق تا چه میزان نیروی فشاری را پیش از شکست تحمل میکند و به همین دلیل در انتخاب مواد اولیه، طراحی ورق، کنترل کیفیت و پیشبینی عملکرد کارتن اهمیت دارد.
ECT با BCT تفاوت دارد. ECT ویژگی ورق است، در حالی که BCT مقاومت فشاری جعبه کامل را نشان میدهد. رابطه مککی یکی از روشهای شناختهشده برای برقراری ارتباط تقریبی میان این دو شاخص است، اما نتیجه آن باید با توجه به ساختار جعبه و شرایط واقعی استفاده تفسیر شود.
عواملی مانند نوع لاینر، فلوتینگ، گرماژ، ضخامت، رطوبت، کیفیت چسب، کیفیت کنگرهسازی و جهت الیاف میتوانند روی نتیجه آزمون اثر بگذارند. بنابراین برای تولید کارتن با عملکرد پایدار، انتخاب کاغذ صنعتی مناسب اهمیت بسیار زیادی دارد.
برای مجموعههای فعال در تولید کاغذ، مقوا، ورق و کارتن، انتخاب مواد اولیه باید بر اساس نیاز واقعی محصول انجام شود. کاغذ پاپیروس کاوه میتواند در فرآیند تأمین کاغذ صنعتی مورد بررسی قرار گیرد و مشتریان میتوانند پیش از سفارش، مشخصات مورد نیاز خود را با کارشناسان فروش مجموعه تطبیق دهند تا محصول متناسب با کاربرد، ساختار ورق و الزامات کیفی انتخاب شود.
در نهایت، بهترین کارتن الزاماً سنگینترین کارتن نیست؛ بلکه کارتنی است که با استفاده از کاغذ و مقوای صنعتی مناسب، ساختار صحیح، ECT متناسب با کاربرد و فرآیند تولید کنترلشده بتواند در تمام مسیر بستهبندی، انبارش و حملونقل عملکرد قابل اعتماد داشته باشد.
سوالات متداول درباره تست ECT کارتن
تست ECT کارتن چیست؟
ECT یا Edge Crush Test آزمایشی برای اندازهگیری مقاومت فشاری لبهای ورق کنگرهای است. در این آزمون نمونه ورق بهصورت عمودی تحت فشار قرار میگیرد و بیشترین نیروی قابل تحمل آن تا زمان شکست ثبت میشود.
ECT مخفف چیست؟
ECT مخفف Edge Crush Test است که در فارسی به آزمون فشار لبه یا مقاومت فشاری لبهای شناخته میشود.
فرمول ECT کارتن چیست؟
ECT مستقیماً از آزمون آزمایشگاهی به دست میآید، اما برای تخمین ECT مورد نیاز بر اساس BCT میتوان از رابطه مککی استفاده کرد:
ECT = BCT / (5.87 × Caliper^0.508 × Perimeter^0.492)
این رابطه برای تخمین مهندسی است و جایگزین آزمایش واقعی محصول نمیشود.
تفاوت ECT و BCT چیست؟
ECT مقاومت لبهای ورق کنگرهای را نشان میدهد، در حالی که BCT مقاومت فشاری جعبه کامل را اندازهگیری میکند. BCT به ابعاد و طراحی جعبه نیز وابسته است.
آیا ECT بالاتر یعنی کارتن بهتر؟
نه همیشه. ECT باید متناسب با وزن محصول، شرایط حمل، ارتفاع چیدمان، مدت انبارش و محیط مصرف انتخاب شود. ECT بیش از نیاز میتواند باعث افزایش هزینه بدون مزیت واقعی شود.
آیا گرماژ بالاتر باعث ECT بیشتر میشود؟
افزایش گرماژ میتواند بر مقاومت اثر بگذارد، اما رابطه آن با ECT خطی و قطعی نیست. کیفیت الیاف، ساختار کاغذ، ضخامت، نوع فلوت و فرآیند تولید نیز اهمیت دارند.
آیا رطوبت روی ECT اثر دارد؟
بله. تغییر رطوبت میتواند خواص مکانیکی کاغذ و مقوا را تغییر دهد. به همین دلیل شرایط محیطی در آزمون و کاربرد واقعی باید مورد توجه قرار گیرد.
ECT برای کارتن سهلایه مهمتر است یا پنجلایه؟
ECT برای هر دو ساختار اهمیت دارد. تفاوت اصلی در ترکیب لایهها و ساختار ورق است و مقدار نهایی مقاومت باید بر اساس ترکیب واقعی لاینر، فلوتینگ، ضخامت و کیفیت تولید تعیین شود.
آیا میتوان ECT را فقط از روی نوع کاغذ پیشبینی کرد؟
خیر. نوع کاغذ اطلاعات مهمی ارائه میدهد، اما ECT ویژگی ورق کنگرهای کامل است و به ترکیب چند لایه، نوع فلوت و کیفیت فرآیند تولید نیز وابسته است.
برای خرید کاغذ مناسب ECT چه اطلاعاتی لازم است؟
بهتر است نوع مصرف، گرماژ مورد نیاز، نوع ورق، تعداد لایهها، نوع فلوت، مقاومت مورد انتظار، شرایط حمل و انبارش و مشخصات محصول نهایی در اختیار تأمینکننده قرار گیرد.
چرا کنترل ECT در تولید صنعتی اهمیت دارد؟
زیرا ECT به تولیدکننده کمک میکند مقاومت فشاری ورق را کنترل کند، ساختار مناسبتری برای بستهبندی انتخاب کند، از مصرف بیش از حد مواد جلوگیری کند و احتمال شکست کارتن در زمان انبارش و حمل را کاهش دهد.
آیا تست ECT جایگزین تست جعبه کامل میشود؟
خیر. ECT یکی از شاخصهای مهم ورق است، اما عملکرد جعبه کامل به عوامل دیگری مانند ابعاد، طراحی، شیارها، نوع اتصال، رطوبت و نحوه چیدمان نیز وابسته است.
برای انتخاب کاغذ صنعتی مناسب چه روشی بهتر است؟
بهترین روش، تعریف نیاز عملکردی محصول و سپس انتخاب کاغذ بر اساس مشخصات فنی است. برای تولیدکنندگان کارتن، مقایسه گرماژ بهتنهایی کافی نیست و باید شاخصهای مقاومتی و عملکرد واقعی ورق نیز در نظر گرفته شوند.
آیا میتوان برای کاهش قیمت کارتن ECT را پایین آورد؟
فقط در صورتی که کاهش مقاومت با نیاز واقعی بستهبندی سازگار باشد. کاهش بیش از حد ECT ممکن است موجب لهشدن جعبه و آسیب به محصول شود. هدف صحیح، بهینهسازی ECT و مصرف مواد بر اساس نیاز واقعی است.
بهترین راه برای سفارش کاغذ صنعتی چیست؟
ابتدا باید کاربرد، ساختار مورد نظر و مشخصات فنی مورد نیاز مشخص شود. سپس میتوان با ارائه این اطلاعات به کارشناسان کاغذ پاپیروس کاوه، گزینه مناسب را برای کاربرد مورد نظر بررسی و درباره مشخصات و شرایط سفارش مشاوره دریافت کرد.