تست RCT چیست؟ راهنمای جامع آزمون کراش یا مقاومت به لهیدگی حلقهای کاغذ
در صنعت تولید کاغذ و مقوای بستهبندی، کیفیت محصول تنها به گرماژ، ضخامت یا ظاهر ورق محدود نمیشود؛ بلکه مقاومت مکانیکی کاغذ نیز نقش مهمی در عملکرد نهایی کارتن و بستهبندی دارد. یکی از آزمونهای مهم برای ارزیابی این ویژگی، تست RCT یا آزمون Ring Crush است که برای اندازهگیری مقاومت فشاری نمونه کاغذ در حالت حلقهای به کار میرود. نتیجه این آزمایش به تولیدکنندگان کمک میکند تا رفتار کاغذ را در برابر نیروی فشاری بهتر بشناسند و کیفیت مواد اولیه مورد استفاده در ساخت مقوا و کارتن را ارزیابی کنند.
مقاومت کاغذ در برابر فشار، بهویژه در تولید کاغذهای بستهبندی، تست لاینر و کاغذهای فلوتینگ، اهمیت زیادی دارد. کاغذی که مقاومت فشاری مناسبی داشته باشد، میتواند در کنار سایر لایههای کارتن به حفظ استحکام بستهبندی کمک کند. به همین دلیل، شناخت تست RCT برای مدیران کنترل کیفیت، کارشناسان آزمایشگاه، تولیدکنندگان کاغذ و خریداران مقوای صنعتی ضروری است.
در این مقاله، بهصورت جامع بررسی میکنیم که تست RCT چیست، چگونه انجام میشود، چه عواملی بر نتیجه آن تأثیر میگذارند، چه تفاوتی با آزمونهای دیگر مقاومت کاغذ دارد و چگونه میتوان از نتایج آن برای انتخاب کاغذ بستهبندی مناسب استفاده کرد. همچنین نقش کنترل کیفیت و انتخاب محصولات صنعتی مناسب از شرکت کاغذ پاپیروس کاوه را در بهبود عملکرد بستهبندی بررسی خواهیم کرد.
تست RCT چیست و چه چیزی را اندازهگیری میکند؟
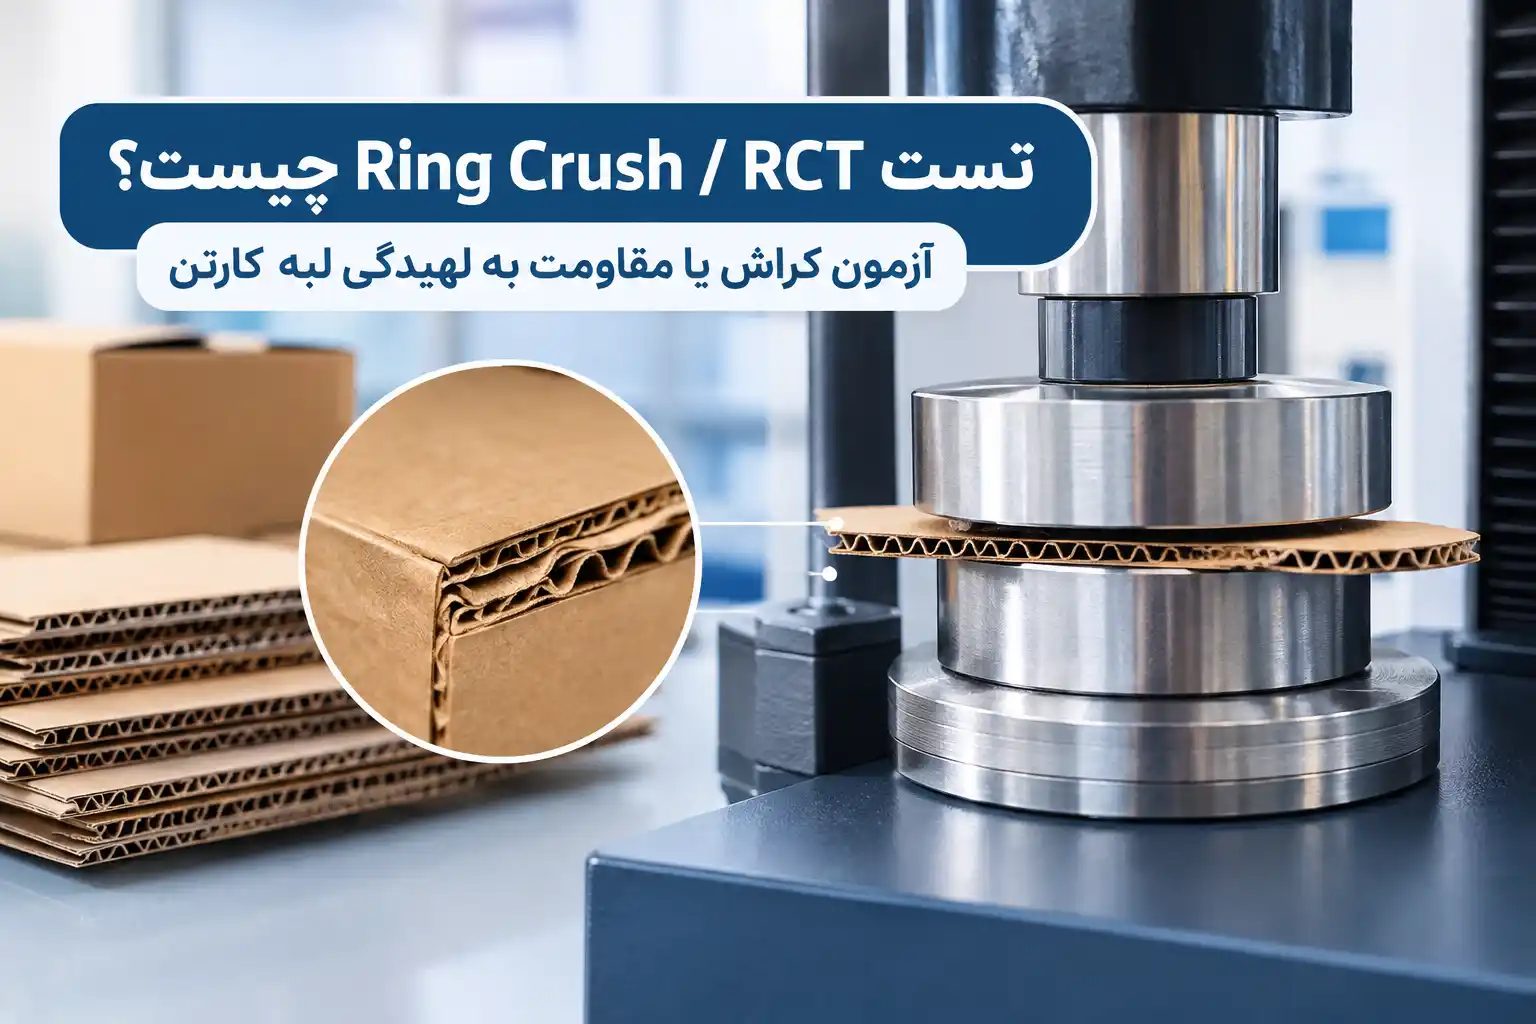
تست RCT مخفف عبارت Ring Crush Test است و به آزمون مقاومت فشاری حلقهای کاغذ و مقوا گفته میشود. در این روش، نوار باریکی از کاغذ به شکل یک حلقه درمیآید و سپس تحت نیروی فشاری قرار میگیرد تا حداکثر نیروی قابل تحمل آن پیش از تغییر شکل یا شکست مشخص شود.
هدف اصلی آزمون کراش حلقهای، ارزیابی مقاومت فشاری کاغذ در راستای لبه است. این ویژگی در کاغذهای مورد استفاده برای تولید کارتنهای موجدار و بستهبندیهای حملونقل اهمیت زیادی دارد؛ زیرا لایههای کاغذی باید بتوانند در کنار یکدیگر ساختاری مقاوم ایجاد کنند.
استاندارد بینالمللی ISO 12192 روش تعیین مقاومت فشاری لبهای کاغذ و مقوا با استفاده از روش Ring Crush را تعریف میکند. این استاندارد بهطور ویژه برای کاغذ و مقوای مصرفی در تولید بستهبندیهای فیبری حملونقل کاربرد دارد.
به بیان ساده، تست RCT پاسخ این پرسش را مشخص میکند: یک نمونه کاغذ با ابعاد و شرایط آزمایش مشخص، پیش از آنکه در اثر فشار دچار کمانش یا شکست شود، چه مقدار نیرو را تحمل میکند؟
البته نتیجه این آزمون بهتنهایی بیانگر تمام ویژگیهای مقاومتی کاغذ نیست. برای شناخت دقیق عملکرد کاغذ بستهبندی باید شاخصهایی مانند گرماژ، ضخامت، مقاومت کششی، مقاومت به ترکیدن، مقاومت فشاری کوتاهمدت و شرایط رطوبتی نیز بررسی شوند.
چرا تست Ring Crush در صنعت کاغذ اهمیت دارد؟
در تولید مقوای موجدار، کاغذهای مختلف با نقشهای متفاوت کنار هم قرار میگیرند. کاغذ لاینر معمولاً سطح بیرونی یا داخلی کارتن را تشکیل میدهد و کاغذ فلوتینگ برای ایجاد لایه موجدار به کار میرود. هر دو نوع کاغذ باید متناسب با ساختار محصول نهایی انتخاب شوند.
اگر مقاومت فشاری کاغذ اولیه پایین باشد، احتمال دارد عملکرد مکانیکی کارتن در شرایط انبارداری، حملونقل و چیدمان روی هم تحت تأثیر قرار گیرد. از طرف دیگر، استفاده از کاغذی با مقاومت بیش از نیاز نیز ممکن است هزینه مواد اولیه را بدون ایجاد ارزش متناسب افزایش دهد.
به همین دلیل، تست RCT میتواند برای موارد زیر مفید باشد:
-
کنترل کیفیت کاغذ تولیدشده در کارخانه.
-
مقایسه عملکرد گریدهای مختلف کاغذ بستهبندی.
-
بررسی یکنواختی کیفیت در بچهای تولیدی.
-
ارزیابی اثر تغییر مواد اولیه و شرایط فرایند تولید.
-
کمک به انتخاب کاغذ مناسب برای ساخت مقوای موجدار.
-
بررسی انطباق محصول با مشخصات فنی مورد توافق تولیدکننده و خریدار.
-
کاهش احتمال استفاده از مواد اولیه نامناسب در تولید کارتن.
در نتیجه، آزمون کراش حلقهای فقط یک آزمایش آزمایشگاهی نیست؛ بلکه یکی از ابزارهای تصمیمگیری در زنجیره تولید کاغذ، مقوا و بستهبندی صنعتی به شمار میرود.
تست RCT چگونه انجام میشود؟
برای انجام آزمون Ring Crush، نمونه کاغذ باید با ابعاد مشخص آماده شود و در نگهدارنده مخصوص دستگاه قرار بگیرد. سپس نیروی فشاری بهصورت کنترلشده به نمونه وارد میشود تا بیشترین نیروی تحملشده ثبت شود.
نتیجه معتبر زمانی به دست میآید که آمادهسازی نمونه، شرایط محیطی، تجهیزات آزمایش و نحوه اعمال نیرو مطابق روش آزمون انتخابشده باشد.
۱. نمونهبرداری از کاغذ
ابتدا نمونهای نماینده از رول یا ورق کاغذ انتخاب میشود. محل نمونهبرداری اهمیت دارد؛ زیرا ویژگیهای کاغذ ممکن است در عرض رول یا در طول تولید کاملاً یکسان نباشند.
در نمونهبرداری صنعتی بهتر است نقاط مختلف رول یا موقعیتهای تعریفشده در برنامه کنترل کیفیت بررسی شوند. همچنین باید از قسمتهایی که دارای پارگی، تاخوردگی، آلودگی یا آسیب ناشی از جابهجایی هستند، مطابق دستورالعمل آزمایش اجتناب شود.
۲. برش نمونه با ابعاد استاندارد
نمونه به شکل نوار باریک و مستطیلی برش داده میشود. در روش متداول Ring Crush، عرض نمونه حدود ۱۲٫۷ میلیمتر است؛ طول نوار و سایر جزئیات باید با استاندارد و تجهیزات مورد استفاده مطابقت داشته باشند.
برش باید دقیق و لبههای نمونه صاف باشند. هرگونه ناهمواری، بریدگی یا آسیب ناشی از تیغه ممکن است باعث تمرکز تنش و ایجاد خطا در نتیجه شود.
همچنین جهت برش باید مشخص باشد. در کاغذسازی، جهت ماشین (MD) و جهت عرضی ماشین (CD) رفتار مکانیکی یکسانی ندارند. بنابراین، برای مقایسه قابل اعتماد، جهت نمونهبرداری و آزمون باید ثبت شود.
۳. شکلدهی حلقه کاغذ
نوار کاغذی در نگهدارنده مخصوص قرار میگیرد و به شکل یک حلقه درمیآید. قطر حلقه و نوع نگهدارنده بر اساس ضخامت نمونه و الزامات روش آزمون انتخاب میشوند.
در این مرحله، نمونه نباید هنگام قرارگیری دچار چروک، پارگی یا تغییر شکل ناخواسته شود. همچنین اتصال هندسی دو انتهای نوار باید مطابق دستورالعمل دستگاه انجام شود.
اگر نمونه در نگهدارنده بهدرستی قرار نگیرد، ممکن است بار به شکل نامتقارن توزیع شود و نتیجه آزمایش با رفتار واقعی نمونه تفاوت داشته باشد.
۴. اعمال نیروی فشاری
حلقه در موقعیت تعیینشده قرار میگیرد و دستگاه آزمون، نیروی فشاری را از طریق صفحات فشاری به آن وارد میکند. نیرو باید با سرعت و آرایش تعریفشده در استاندارد اعمال شود.
در روش متداول، دستگاه حداکثر نیروی تحملشده را پیش از فروریزش یا کمانش نمونه ثبت میکند. برای نمونه، در تجهیزات متناسب با روش ISO 12192 میتوان از سرعت آزمون مشخصشده در دستورالعمل مربوط استفاده کرد؛ نباید سرعت یک روش را بدون بررسی به روش دیگر تعمیم داد.
۵. ثبت نتیجه و تکرار آزمون
پس از پایان آزمایش، مقدار نیروی بیشینه ثبت میشود. سپس آزمون برای تعداد نمونههای تعیینشده در روش اجرایی تکرار میشود تا بتوان میانگین، پراکندگی و میزان تکرارپذیری نتایج را ارزیابی کرد.
ثبت نتیجه یک نمونه بهتنهایی برای قضاوت درباره کل رول کافی نیست. تعداد تکرارها، نحوه نمونهبرداری و معیار پذیرش باید از قبل مشخص باشند.
۶. بررسی اعتبار نتایج
در پایان، نتایج با مشخصات فنی محصول، سوابق تولید و حدود پذیرش مقایسه میشوند. اگر مقدار RCT از محدوده مورد انتظار خارج باشد، باید دلایل احتمالی مانند تغییر گرماژ، رطوبت، ضخامت، ترکیب الیاف یا خطای آزمایش بررسی شوند.
در آزمایشگاه حرفهای، نتیجه نامتعارف نباید بدون بررسی بهعنوان نقص قطعی محصول یا خطای قطعی دستگاه تفسیر شود.
استانداردهای مهم آزمون RCT
برای مقایسه نتایج آزمون کراش حلقهای، استفاده از روش استاندارد و یکسان ضروری است. دو مرجع مهم در این زمینه ISO 12192 و TAPPI T 822 هستند.
| استاندارد | عنوان یا روش | کاربرد اصلی |
|---|---|---|
| ISO 12192:2011 | مقاومت فشاری کاغذ و مقوا به روش حلقهای | ارزیابی مقاومت فشاری لبهای کاغذ و مقوا |
| TAPPI T 822 | آزمون Ring Crush با تکیهگاه صلب | تعیین مقاومت کراش حلقهای کاغذ و مقوا |
| TAPPI T 818 | آزمون Ring Crush با تکیهگاه انعطافپذیر | روش دیگری برای ارزیابی مقاومت حلقهای |
| ISO 9895 | آزمون مقاومت فشاری با دهانه کوتاه یا SCT | اندازهگیری مقاومت فشاری در طول مهار کوتاه |
استاندارد ISO 12192 دامنه ضخامت ۱۰۰ تا ۵۸۰ میکرومتر را پوشش میدهد؛ با این ملاحظه که در نمونههای نازکتر از ۲۸۰ میکرومتر، نتیجه ممکن است هم از کمانش و هم از فشردگی واقعی ماده تأثیر بپذیرد. در مقابل، روش TAPPI T 822 اساساً برای محدوده ضخامت ۰٫۲۸ تا ۰٫۶۱ میلیمتر تدوین شده است و در خارج از این محدوده ممکن است پراکندگی نتایج افزایش یابد.
نکته مهم این است که نام کلی RCT بهتنهایی برای تضمین قابل مقایسه بودن دو نتیجه کافی نیست. روش آزمون، نوع نگهدارنده، ابعاد نمونه، شرایط آمادهسازی و شیوه گزارشدهی باید در برگه نتایج درج شوند.
برای کارخانههای تولید کاغذ و مقوا، تدوین دستورالعمل داخلی بر اساس استاندارد منتخب، آموزش اپراتورها و کالیبراسیون تجهیزات میتواند از اختلافهای ناخواسته در نتایج جلوگیری کند.
واحد اندازهگیری تست RCT چیست؟
واحد اندازهگیری به روش آزمون و قالب گزارشدهی بستگی دارد. در گزارشهای آزمایشگاهی ممکن است نیروی بیشینه با نیوتن ثبت شود یا مقاومت حلقهای بر مبنای طول نمونه گزارش شود.
| واحد | مفهوم | نکته کاربردی |
|---|---|---|
| N | نیوتن | بیانگر نیرو است، نه لزوماً مقاومت نرمالشده بر طول |
| N/m | نیوتن بر متر | بیانگر نیرو به ازای طول مشخص است |
| kN/m | کیلونیوتن بر متر | برابر با ۱۰۰۰ نیوتن بر متر |
| kgf | کیلوگرمنیرو | واحد نیرو که در برخی گزارشهای صنعتی استفاده میشود |
| kgf/152 mm | کیلوگرمنیرو بر طول ۱۵۲ میلیمتر | قالب گزارشدهی در برخی مشخصات فنی کاغذ |
برای مقایسه دو محصول، یکسان بودن واحد بهتنهایی کافی نیست. باید مشخص شود که هر دو نتیجه بر اساس روش آزمون و تعریف شاخص یکسان به دست آمدهاند.
همچنین هنگام تبدیل واحد، کیلوگرمنیرو را نباید با کیلوگرم جرم اشتباه گرفت. این تفاوت در تهیه برگه مشخصات فنی و بررسی نتایج آزمایشگاهی اهمیت دارد.
چه عواملی بر نتیجه تست RCT تأثیر میگذارند؟
مقاومت حلقهای کاغذ نتیجه مجموعهای از ویژگیهای ساختاری، مکانیکی و محیطی است. حتی اگر دو نمونه گرماژ یکسانی داشته باشند، ممکن است به دلیل تفاوت در الیاف، ضخامت، رطوبت یا فرایند تولید، نتایج متفاوتی نشان دهند.
۱. گرماژ کاغذ
گرماژ نشاندهنده جرم کاغذ در واحد سطح است و معمولاً بر حسب گرم بر مترمربع بیان میشود. این شاخص یکی از مشخصات مهم در خرید و فروش کاغذ صنعتی است.
افزایش گرماژ میتواند با افزایش مقدار الیاف در واحد سطح همراه باشد و در شرایط مشابه به افزایش نیروی تحملشده کمک کند؛ اما رابطه گرماژ و RCT همیشه خطی نیست. نوع الیاف، نحوه تشکیل ورق، تراکم و ساختار کاغذ نیز نقش مهمی دارند.
به همین دلیل، مقایسه دو گرید کاغذ فقط بر اساس گرماژ نمیتواند جایگزین بررسی نتایج آزمون مقاومت فشاری شود.
۲. ضخامت و تراکم کاغذ
ضخامت بر شکلگیری حلقه، رفتار نمونه هنگام فشردگی و نحوه توزیع نیرو تأثیر میگذارد. کاغذهای ضخیمتر یا متراکمتر لزوماً در همه شرایط RCT بالاتری ندارند؛ زیرا کیفیت پیوندهای بین الیاف و ساختار ورق نیز مؤثر است.
علاوه بر این، ضخامت نمونه در انتخاب تجهیزات و نگهدارنده آزمون اهمیت دارد. اگر ضخامت خارج از دامنه مناسب روش باشد، احتمال افزایش پراکندگی یا تغییر سازوکار شکست وجود دارد.
۳. نوع و کیفیت الیاف
الیاف سلولزی پایه اصلی ساختار کاغذ هستند. طول الیاف، استحکام ذاتی، انعطافپذیری و کیفیت اتصال میان آنها میتواند بر مقاومت مکانیکی محصول اثر بگذارد.
ترکیب الیاف بازیافتی و الیاف تازه نیز از عوامل قابل بررسی است. بااینحال، نمیتوان صرفاً از روی درصد الیاف بازیافتی درباره مقدار RCT نتیجهگیری کرد؛ زیرا کیفیت مواد ورودی، نحوه آمادهسازی خمیر و شرایط ساخت ورق تعیینکنندهاند.
برای تولیدکننده کاغذ بستهبندی، حفظ یکنواختی مواد اولیه و کنترل کیفیت خمیر میتواند در دستیابی به مشخصات فنی پایدار اهمیت داشته باشد.
۴. رطوبت کاغذ
رطوبت از عوامل تأثیرگذار بر خواص مکانیکی کاغذ است. تغییر رطوبت میتواند انعطافپذیری الیاف و استحکام پیوندهای بین آنها را تغییر دهد و در نتیجه بر رفتار نمونه هنگام اعمال فشار اثر بگذارد.
کاغذی که در شرایط مرطوب نگهداری شده باشد، ممکن است نتایجی متفاوت از همان محصول در شرایط آزمایشگاهی کنترلشده نشان دهد. به همین دلیل، آمادهسازی و شرطیسازی نمونهها پیش از آزمون اهمیت زیادی دارد.
برای مقایسه منصفانه دو گرید، باید شرایط محیطی و مدت آمادهسازی نمونهها یکسان یا مطابق روش استاندارد باشد.
۵. جهت ماشین و جهت عرضی
در فرایند تولید کاغذ، الیاف معمولاً در جهت حرکت ماشین کاغذسازی و در راستاهای دیگر توزیع یکسانی ندارند. این موضوع میتواند موجب تفاوت در خواص مکانیکی در جهت ماشین (MD) و جهت عرضی (CD) شود.
اگر نمونهها از جهتهای متفاوت بریده شوند، مقایسه نتایج ممکن است گمراهکننده باشد. بنابراین، جهت آزمون باید در برگه مشخصات و گزارش آزمایش ثبت شود.
۶. مواد افزودنی و فرایند تولید
مواد افزودنی، مواد مقاومکننده خشک یا تر، نوع آهاردهی و شرایط پالایش خمیر میتوانند بر ساختار و عملکرد مکانیکی کاغذ تأثیر بگذارند.
همچنین فشار بخش پرس، شرایط خشککردن، یکنواختی تشکیل ورق و تنظیمات ماشین کاغذسازی ممکن است بر ویژگیهای محصول نهایی اثرگذار باشند.
اگر نتیجه RCT در یک خط تولید بهصورت ناگهانی تغییر کند، بررسی روند تولید و سوابق مواد اولیه میتواند به شناسایی علت کمک کند. البته تشخیص نهایی باید با شواهد آزمایشگاهی و دادههای تولید پشتیبانی شود.
۷. کیفیت برش و آمادهسازی نمونه
گاهی علت اختلاف نتیجه به خود کاغذ مربوط نیست، بلکه از نحوه آمادهسازی نمونه ناشی میشود. لبههای نامنظم، چروکیدگی، خطای ابعادی و قرارگیری نامتقارن در نگهدارنده میتوانند اندازهگیری را تحت تأثیر قرار دهند.
استفاده از ابزار برش مناسب، بررسی وضعیت تجهیزات و اجرای یک دستورالعمل ثابت، برای افزایش تکرارپذیری آزمایش ضروری است.
تفاوت تست RCT با تست SCT چیست؟
RCT و SCT هر دو برای بررسی مقاومت فشاری کاغذ و مقوا به کار میروند؛ اما شیوه مهار نمونه و نحوه اعمال نیرو در آنها متفاوت است.
در تست RCT، نمونه به شکل حلقه درمیآید و تحت فشار قرار میگیرد. در تست SCT یا Short Span Compression Test، نمونه در یک دهانه کوتاه مهار میشود و مقاومت فشاری آن در شرایط تعریفشده اندازهگیری میشود.
استاندارد ISO 9895 و روش TAPPI T 826 از مراجع آزمون SCT هستند. این آزمون برای ارزیابی مقاومت فشاری کاغذهای بستهبندی اهمیت دارد و میتواند در شرایط مناسب، اطلاعات تکمیلی درباره رفتار فشاری ماده فراهم کند.
| معیار مقایسه | تست RCT | تست SCT |
|---|---|---|
| نام کامل | Ring Crush Test | Short Span Compression Test |
| شکل نمونه | نوار کاغذی به شکل حلقه | نوار کاغذی با دهانه مهار کوتاه |
| شیوه آزمون | فشردن حلقه در راستای محور آن | اعمال فشار در طول کوتاه مهارشده |
| حساسیت به آمادهسازی | وابسته به شکلدهی حلقه و نگهدارنده | وابسته به برش و مهار صحیح نمونه |
| کاربرد | ارزیابی مقاومت حلقهای کاغذ | ارزیابی مقاومت فشاری کوتاهمدت |
| استاندارد نمونه | ISO 12192 | ISO 9895 |
هیچیک از این دو آزمون را نباید بدون توجه به نوع کاغذ، روش اندازهگیری و هدف کنترل کیفیت، جایگزین قطعی دیگری دانست. انتخاب روش باید بر اساس مشخصات محصول و نیاز تولیدکننده انجام شود.
تفاوت تست RCT با تست ECT کارتن چیست؟
یکی از اشتباهات رایج در صنعت بستهبندی، یکسان دانستن تست RCT و ECT است. هر دو با مقاومت فشاری مرتبط هستند؛ اما ماده مورد آزمایش و هدف اندازهگیری آنها تفاوت دارد.
RCT مقاومت فشاری یک نمونه کاغذ را در شکل حلقهای بررسی میکند؛ درحالیکه ECT یا Edge Crush Test مقاومت فشاری لبهای مقوای موجدار را اندازهگیری میکند.
در تست ECT، ساختار کامل مقوای موجدار شامل لاینرها و لایه موجدار در معرض نیروی فشاری قرار میگیرد. در تست RCT، نمونه از کاغذ تشکیلدهنده این ساختار گرفته میشود.
| ویژگی | RCT | ECT |
|---|---|---|
| ماده مورد آزمون | کاغذ یا مقوای مشخصشده در روش | مقوای موجدار |
| هدف | ارزیابی مقاومت فشاری حلقهای کاغذ | ارزیابی مقاومت فشاری لبهای ساختار مقوای موجدار |
| مرحله کاربرد | کنترل کیفیت کاغذ اولیه | کنترل کیفیت مقوای موجدار تولیدشده |
| عوامل اثرگذار | الیاف، گرماژ، رطوبت، ضخامت و آمادهسازی | مقاومت لایهها، هندسه فلوت، اتصال لایهها و ساختار مقوا |
| نتیجه | شاخص مقاومت حلقهای مطابق روش | مقاومت لبهای مقوای موجدار مطابق روش |
نتایج RCT میتوانند در شناخت عملکرد کاغذهای مورد استفاده در تولید کارتن مفید باشند؛ اما از روی آنها نمیتوان مقدار دقیق ECT را بدون اطلاعات تکمیلی و رابطه معتبر پیشبینی کرد.
مقاومت کاغذهای تشکیلدهنده، کیفیت چسبندگی لایهها، نوع فلوت و فرایند تبدیل همگی بر عملکرد مقوای نهایی تأثیر دارند.
تفاوت تست RCT با مقاومت به ترکیدن کاغذ
مقاومت به ترکیدن یا Burst Strength یکی دیگر از شاخصهای مهم کنترل کیفیت کاغذ و مقوا است. در این آزمون، نمونه تحت فشار اعمالشده از طریق یک سامانه مشخص قرار میگیرد تا میزان فشار لازم برای گسیختگی آن تعیین شود.
تست RCT مقاومت فشاری نمونه را در هندسه حلقهای ارزیابی میکند، اما آزمون ترکیدن به مقاومت نمونه در برابر فشار منجر به پارگی مربوط است. بنابراین، این دو آزمون ویژگیهای یکسانی را اندازهگیری نمیکنند.
| شاخص | RCT | مقاومت به ترکیدن |
|---|---|---|
| نوع بارگذاری | فشاری | فشار منجر به گسیختگی |
| ویژگی مورد سنجش | مقاومت فشاری حلقهای | مقاومت در برابر ترکیدن |
| کاربرد | ارزیابی رفتار فشاری کاغذ | بررسی مقاومت کاغذ در برابر فشار گسیختگی |
| ارتباط با کیفیت | یکی از شاخصهای مکانیکی | شاخص مکانیکی مکمل |
برای انتخاب کاغذ مناسب بستهبندی، استفاده همزمان از چند شاخص میتواند تصویر کاملتری از کیفیت محصول ایجاد کند. کاغذی که RCT مناسبی دارد، الزاماً در آزمون ترکیدن نیز بهترین نتیجه را نخواهد داشت.
تست RCT چه کاربردی در تولید کاغذ لاینر دارد؟
کاغذ لاینر از مواد اصلی تولید مقوای موجدار است و برای ایجاد سطوح داخلی و خارجی کارتن استفاده میشود. این کاغذ باید متناسب با کاربرد نهایی، مقاومت مکانیکی، قابلیت تبدیل و کیفیت سطح مناسبی داشته باشد.
تست RCT میتواند به بررسی رفتار فشاری کاغذ لاینر کمک کند. این موضوع بهخصوص زمانی اهمیت دارد که تولیدکننده بخواهد چند گرید از کاغذ را از نظر کیفیت و عملکرد مقایسه کند.
کنترل کیفیت کاغذ لاینر
در کارخانه تولید کاغذ، آزمونهای مکانیکی به شناسایی تغییرات کیفیت کمک میکنند. اگر مقدار RCT در بچهای مختلف تغییر محسوسی داشته باشد، بررسی گرماژ، ضخامت، رطوبت و ویژگیهای مواد اولیه میتواند ضروری باشد.
تولیدکننده میتواند با تعریف محدوده پذیرش و ثبت نتایج، از نوسان کیفیت جلوگیری کند و تصمیمگیری درباره محصول نهایی را بر مبنای داده انجام دهد.
انتخاب گرید مناسب لاینر
همه کارتنها برای شرایط یکسان طراحی نمیشوند. بستهبندی کالاهای سبک، محصولات صنعتی سنگین و بستههای مورد استفاده در زنجیرههای توزیع طولانی ممکن است به مشخصات فنی متفاوتی نیاز داشته باشند.
به همین دلیل، انتخاب گرید لاینر باید بر اساس الزامات واقعی بستهبندی، نتایج آزمونهای مرتبط و هزینه مواد اولیه انجام شود. عدد RCT یکی از معیارهای این تصمیم است، نه تنها معیار آن.
تست RCT در تولید کاغذ فلوتینگ چه نقشی دارد؟
کاغذ فلوتینگ برای شکلدهی لایه موجدار در مقوای کارتن استفاده میشود. این لایه در کنار لاینرها به ایجاد ساختار مقوای موجدار کمک میکند و کیفیت آن میتواند بر عملکرد مکانیکی محصول نهایی اثر بگذارد.
تست RCT، در صورت انطباق مشخصات نمونه با دامنه کاربرد روش، میتواند اطلاعاتی درباره رفتار فشاری کاغذ فلوتینگ فراهم کند. بااینحال، برای ارزیابی عملکرد کاغذ موجدار باید آزمونهای اختصاصی دیگری نیز در نظر گرفته شوند.
برای مثال، آزمون CMT یا Concora Medium Test مقاومت به لهیدگی تخت کاغذ فلوتینگ پس از موجدار شدن آزمایشگاهی را ارزیابی میکند. این آزمون با RCT تفاوت دارد و نمیتوان نتیجه آنها را بهجای یکدیگر به کار برد.
بنابراین، تولیدکننده باید با توجه به نوع کاغذ، روش مصرف و مشخصات مورد نیاز مشتری، مجموعه مناسبی از آزمونها را انتخاب کند.
چگونه نتایج تست RCT را تفسیر کنیم؟
تفسیر صحیح نتیجه آزمون به مقایسه آن با یک معیار مشخص نیاز دارد. عدد بالاتر در شرایط کاملاً یکسان معمولاً نشاندهنده مقاومت حلقهای بیشتر نمونه است؛ اما این موضوع بهتنهایی به معنای برتری مطلق محصول در همه کاربردها نیست.
برای تفسیر نتیجه باید موارد زیر بررسی شوند:
1. روش آزمون: آیا همه نمونهها با استاندارد و تجهیزات یکسان آزمایش شدهاند؟
2. گرماژ و ضخامت: آیا محصولات مورد مقایسه از نظر مشخصات پایه مشابه هستند؟
3. شرایط محیطی: آیا نمونهها در شرایط یکسان آمادهسازی شدهاند؟
4. جهت نمونهبرداری: آیا نمونهها از جهت ماشین یا جهت عرضی یکسان تهیه شدهاند؟
5. تعداد تکرارها: آیا میانگین نتیجه از تعداد کافی نمونه به دست آمده است؟
6. پراکندگی نتایج: آیا اختلاف میان نمونهها در محدوده قابل قبول قرار دارد؟
7. نیاز مصرفکننده: آیا مقدار اندازهگیریشده برای کاربرد مورد نظر مناسب است؟
برای مثال، اگر دو کاغذ گرماژ یکسان داشته باشند و یکی در آزمون RCT نتیجه بالاتری نشان دهد، میتوان گفت آن نمونه در شرایط آزمون مقاومت حلقهای بیشتری داشته است. اما برای انتخاب نهایی باید هزینه، قابلیت چاپ، عملکرد در ماشین کارتنسازی و سایر مشخصات مورد نیاز نیز بررسی شوند.
آیا RCT بالاتر همیشه بهتر است؟
خیر. مقدار RCT بالاتر در شرایط آزمون یکسان معمولاً نشاندهنده مقاومت فشاری حلقهای بیشتر است؛ اما انتخاب محصول به نیاز بستهبندی بستگی دارد.
اگر یک کاغذ با مقاومت مناسب بتواند الزامات فنی کارتن را برآورده کند، خرید گریدی بسیار مقاومتر ممکن است هزینه غیرضروری ایجاد کند. از سوی دیگر، انتخاب کاغذی با مقاومت ناکافی میتواند موجب افت عملکرد بستهبندی شود.
هدف کنترل کیفیت، دستیابی به ترکیب مناسبی از مقاومت، گرماژ، ضخامت، قابلیت تبدیل و هزینه است؛ نه صرفاً افزایش یک شاخص آزمایشگاهی.
خطاهای رایج در انجام تست RCT
خطاهای آزمایشگاهی ممکن است باعث شوند نتیجه اندازهگیری با مشخصات واقعی کاغذ مطابقت نداشته باشد. برای کاهش این خطاها، باید فرایند آزمون بهصورت نظاممند کنترل شود.
استفاده از نمونه نامناسب
نمونههای چروکیده، پاره یا دارای لبههای آسیبدیده ممکن است نتیجه غیرواقعی ایجاد کنند. نمونهبرداری و برش باید مطابق دستورالعمل آزمایشگاه انجام شود.
بیتوجهی به ضخامت
انتخاب نگهدارنده نامناسب برای ضخامت کاغذ میتواند شکلگیری حلقه و رفتار آن را تغییر دهد. بنابراین، ضخامت باید اندازهگیری و تجهیزات مناسب انتخاب شوند.
اعمال نیروی نامتقارن
اگر نمونه در نگهدارنده بهدرستی قرار نگیرد یا صفحات فشاری همراستا نباشند، بار بهصورت یکنواخت به نمونه منتقل نمیشود. این موضوع میتواند موجب افزایش پراکندگی نتایج شود.
نادیده گرفتن رطوبت
مقایسه نمونهای که در محیط مرطوب نگهداری شده با نمونهای که در شرایط استاندارد آماده شده است، ممکن است نتیجهگیری نادرستی ایجاد کند.
مقایسه نتایج روشهای متفاوت
نتایج آزمونهایی که بر اساس استانداردهای متفاوت، نگهدارندههای مختلف یا واحدهای گزارشدهی متفاوت به دست آمدهاند، نباید بدون بررسی مستقیم با یکدیگر مقایسه شوند.
ثبت نکردن مشخصات آزمایش
اگر نوع کاغذ، گرماژ، جهت نمونهبرداری، استاندارد، تاریخ آزمون و شرایط آمادهسازی ثبت نشوند، ردیابی تغییرات کیفیت در آینده دشوار خواهد شد.
چگونه کیفیت کاغذ صنعتی را با کمک تست RCT بهبود دهیم؟
برای بهبود کیفیت کاغذ بستهبندی، بهتر است نتایج RCT بخشی از یک برنامه جامع کنترل کیفیت باشند. تکیه بر یک آزمایش منفرد، بدون بررسی سایر مشخصات محصول و فرایند تولید، ممکن است به تصمیمهای ناقص منجر شود.
تدوین مشخصات فنی برای هر گرید
برای هر محصول باید گرماژ هدف، محدوده ضخامت، مقاومتهای مورد نیاز، شرایط نگهداری و روشهای آزمون تعریف شوند. مشخصات فنی باید با کاربرد واقعی کاغذ و توافق با مشتری هماهنگ باشند.
پایش منظم نتایج
ثبت نتایج در طول زمان امکان شناسایی روندهای نامطلوب را فراهم میکند. اگر RCT بهتدریج کاهش یابد، بررسی مواد اولیه، شرایط ماشین کاغذسازی و تغییرات رطوبت میتواند به یافتن علت کمک کند.
بررسی همزمان چند شاخص
در کنار RCT، آزمونهایی مانند SCT، مقاومت به ترکیدن، گرماژ، ضخامت و جذب آب میتوانند اطلاعات تکمیلی ارائه دهند. انتخاب آزمونها باید بر اساس نوع محصول و کاربرد نهایی صورت بگیرد.
کنترل شرایط انبارداری
رطوبت محیط، نحوه چیدمان رولها، بستهبندی و مدت نگهداری ممکن است بر شرایط نمونه و عملکرد آن تأثیر بگذارند. انبارداری مناسب، بخش مهمی از حفظ کیفیت کاغذ صنعتی است.
ارتباط میان آزمایشگاه و تولید
نتایج آزمایش زمانی ارزش بیشتری پیدا میکنند که به تصمیمهای عملیاتی منجر شوند. انتقال منظم اطلاعات میان واحد آزمایشگاه، تولید، فروش و کنترل کیفیت میتواند به بهبود مستمر محصول کمک کند.
نقش تست RCT در انتخاب و خرید کاغذ صنعتی
برای خریداران کاغذ و مقوای بستهبندی، بررسی مشخصات فنی پیش از ثبت سفارش اهمیت زیادی دارد. قیمت هر تن کاغذ بهتنهایی نمیتواند معیار مناسبی برای انتخاب باشد؛ زیرا تفاوت در کیفیت و مقاومت ممکن است بر هزینه تولید کارتن، ضایعات و عملکرد بستهبندی تأثیر بگذارد.
هنگام خرید کاغذ صنعتی، بهتر است به نکات زیر توجه کنید:
-
گرماژ و ضخامت مورد نیاز خط تولید.
-
نوع کاغذ، مانند لاینر یا فلوتینگ.
-
مقدار RCT و روش آزمون مورد استفاده.
-
سایر مشخصات مکانیکی متناسب با کاربرد.
-
یکنواختی کیفیت در محمولههای مختلف.
-
شرایط تحویل، بستهبندی و نگهداری.
-
امکان دریافت مشخصات فنی و مستندات کنترل کیفیت.
-
تناسب قیمت محصول با عملکرد مورد انتظار.
چرا بررسی مشخصات فنی پیش از خرید اهمیت دارد؟
فرض کنید دو محصول با گرماژ نزدیک به هم در بازار عرضه شدهاند. اگر یکی از آنها مقاومت مکانیکی مناسبتری داشته باشد و در خط تولید نیز عملکرد مطلوبی ارائه دهد، ممکن است هزینه نهایی تولید بستهبندی را کاهش دهد؛ حتی اگر قیمت خرید اولیه آن بیشتر باشد.
البته چنین نتیجهای باید بر اساس دادههای واقعی تولید و آزمایش بررسی شود. RCT بالاتر بهتنهایی تضمین نمیکند که یک کاغذ در همه خطوط تولید اقتصادیتر خواهد بود.
خریداران حرفهای بهتر است مشخصات فنی را با نیاز واقعی خود تطبیق دهند و در صورت امکان، نمونه محصول را پیش از سفارش عمده ارزیابی کنند.
خرید کاغذ صنعتی از شرکت کاغذ پاپیروس کاوه
شرکت کاغذ پاپیروس کاوه در حوزه تولید کاغذ و مقوای صنعتی فعالیت دارد. برای مجموعههایی که در زمینه تولید کارتن، مقوای بستهبندی و محصولات کاغذی فعالیت میکنند، انتخاب تأمینکننده مناسب یکی از عوامل مؤثر بر پایداری تولید است.
در خرید کاغذ صنعتی، تنها توجه به قیمت کافی نیست؛ بلکه بررسی گرماژ، یکنواختی کیفیت، مشخصات مکانیکی و تناسب محصول با کاربرد نهایی نیز اهمیت دارد.
برای انتخاب مناسب از محصولات شرکت کاغذ پاپیروس کاوه، پیشنهاد میشود خریداران نیاز فنی خود را بهصورت روشن مشخص کنند و اطلاعات مربوط به نوع کاغذ، گرماژ مورد نیاز، کاربرد محصول و الزامات مقاومت فشاری را در اختیار واحد فروش قرار دهند.
هنگام استعلام قیمت کاغذ چه اطلاعاتی ارائه کنیم؟
برای دریافت پیشنهاد دقیقتر، بهتر است موارد زیر مشخص شوند:
-
نوع کاغذ یا مقوای صنعتی مورد نیاز.
-
گرماژ هدف و محدوده قابل قبول.
-
نوع مصرف، مانند تولید لاینر، فلوتینگ یا سایر محصولات بستهبندی.
-
حجم سفارش و شرایط تحویل.
-
مشخصات فنی ضروری و آزمونهای مورد انتظار.
-
نیاز به گزارش آزمون یا مستندات کنترل کیفیت.
در صورت اهمیت RCT برای کاربرد شما، مقدار هدف و روش آزمون مورد پذیرش را پیش از سفارش مطرح کنید. همچنین بهتر است درباره امکان ارائه نتایج آزمایشگاهی، دامنه تغییرات مجاز و شرایط تأیید محموله با تأمینکننده هماهنگ شوید.
توجه داشته باشید که مقدار مقاومت، گرماژهای قابل عرضه، موجودی، قیمت روز و مشخصات هر محصول باید بر اساس اطلاعات واقعی همان گرید تأیید شوند. بدون دریافت اطلاعات فنی محصول، نمیتوان مقدار مشخصی از RCT یا برتری قطعی یک گرید را تضمین کرد.
انتخاب آگاهانه کاغذ صنعتی از شرکت کاغذ پاپیروس کاوه میتواند بخشی از برنامه تأمین مواد اولیه برای تولیدکنندگان بستهبندی باشد؛ بهشرط آنکه سفارش بر اساس نیاز واقعی خط تولید و مشخصات فنی مورد توافق انجام شود.
جمعبندی: چرا تست RCT برای تولید کاغذ و مقوا مهم است؟
تست RCT یا Ring Crush Test یکی از آزمونهای مهم ارزیابی مقاومت فشاری حلقهای کاغذ و مقوا است. این آزمایش با قرار دادن نوار کاغذ در شکل حلقه و اعمال نیروی فشاری، اطلاعاتی درباره رفتار نمونه در برابر فشار ارائه میدهد.
نتیجه این آزمون میتواند برای کنترل کیفیت کاغذ لاینر، بررسی برخی گریدهای فلوتینگ، مقایسه محصولات و ارزیابی یکنواختی تولید مفید باشد. بااینحال، تفسیر نتیجه باید با توجه به استاندارد، ضخامت، گرماژ، رطوبت، جهت نمونهبرداری و شرایط آزمایش انجام شود.
RCT با آزمونهای SCT، ECT و مقاومت به ترکیدن تفاوت دارد و نباید نتایج این روشها را بدون توجه به ویژگی مورد سنجش با یکدیگر جایگزین کرد.
برای خریداران کاغذ صنعتی نیز بررسی RCT در کنار سایر مشخصات فنی، امکان انتخاب آگاهانهتر مواد اولیه را فراهم میکند. در نهایت، همکاری با تأمینکنندهای که مشخصات محصول و الزامات کنترل کیفیت را بهصورت شفاف بررسی میکند، میتواند به کاهش ریسک خرید و حفظ کیفیت تولید کمک کند.
سوالات متداول درباره تست RCT
۱. تست RCT چیست؟
تست RCT یا Ring Crush Test آزمونی برای اندازهگیری مقاومت فشاری حلقهای کاغذ و مقوا است. در این روش، نوار کاغذ به شکل حلقه درمیآید و نیروی فشاری تا رسیدن به نقطه شکست یا تغییر شکل مشخص به آن وارد میشود.
۲. تست Ring Crush چه کاربردی در صنعت کاغذ دارد؟
این آزمون برای کنترل کیفیت کاغذهای بستهبندی، مقایسه گریدهای مختلف و بررسی رفتار فشاری کاغذهای مورد استفاده در تولید کارتن کاربرد دارد. نتیجه آن باید در کنار سایر مشخصات فنی تفسیر شود.
۳. استاندارد تست RCT چیست؟
استاندارد ISO 12192 روش تعیین مقاومت فشاری کاغذ و مقوا به روش حلقهای را مشخص میکند. روش TAPPI T 822 نیز برای آزمون Ring Crush با تکیهگاه صلب استفاده میشود.
۴. آیا تست RCT همان تست ECT است؟
خیر. RCT مقاومت فشاری حلقهای نمونه کاغذ را ارزیابی میکند، اما ECT مقاومت فشاری لبهای مقوای موجدار را اندازهگیری میکند. این دو آزمون از نظر نمونه، روش و هدف متفاوت هستند.
۵. تفاوت RCT و SCT چیست؟
در RCT نمونه کاغذ به شکل حلقه فشرده میشود، اما در SCT نمونه در دهانه کوتاهی مهار و تحت فشار قرار میگیرد. هر دو آزمون به مقاومت فشاری مربوطاند، ولی روش اندازهگیری و شرایط آنها متفاوت است.
۶. چه عواملی باعث افزایش یا کاهش RCT میشوند؟
گرماژ، ضخامت، ساختار الیاف، کیفیت پیوند بین الیاف، رطوبت، جهت نمونهبرداری، مواد افزودنی و شرایط تولید میتوانند بر نتیجه اثر بگذارند. آمادهسازی نادرست نمونه نیز ممکن است موجب خطای اندازهگیری شود.
۷. آیا گرماژ بالاتر همیشه به معنای RCT بیشتر است؟
خیر. گرماژ بیشتر ممکن است در شرایط مشابه به افزایش نیروی قابل تحمل کمک کند، اما نوع الیاف، تراکم، کیفیت تشکیل ورق و سایر عوامل نیز بر نتیجه مؤثرند. برای مقایسه دقیق، انجام آزمون ضروری است.
۸. تست RCT با چه واحدی گزارش میشود؟
بسته به روش آزمون، نتیجه میتواند به شکل نیروی ثبتشده یا مقاومت بر واحد طول گزارش شود. واحدهایی مانند نیوتن، نیوتن بر متر و کیلونیوتن بر متر در گزارشهای مختلف دیده میشوند؛ بنابراین باید تعریف شاخص و واحد آن مشخص باشد.
۹. آیا RCT بالاتر به معنای کیفیت بهتر کاغذ است؟
RCT بالاتر در شرایط آزمون یکسان معمولاً نشاندهنده مقاومت حلقهای بیشتر است؛ اما کیفیت کلی کاغذ به کاربرد آن بستگی دارد. گرماژ، قابلیت تبدیل، سایر خواص مکانیکی و هزینه نیز باید بررسی شوند.
۱۰. هنگام خرید کاغذ صنعتی از شرکت کاغذ پاپیروس کاوه به چه نکاتی توجه کنیم؟
نوع کاغذ، گرماژ، ضخامت، کاربرد نهایی، مشخصات مکانیکی، مقدار RCT مورد نیاز و شرایط تحویل باید بررسی شوند. اگر مقاومت حلقهای برای محصول شما اهمیت دارد، روش آزمون و محدوده پذیرش را هنگام استعلام قیمت مشخص کنید تا انتخاب محصول بر اساس نیاز فنی انجام شود.